Bahay / Balita / Balita sa Industriya / Laki ng Pipe IPS Ipinaliwanag: Mga Labas na Diameter, Mga Katumbas ng Sukatan at Pagpipilian sa Pagkakasya
Laki ng Pipe IPS Ipinaliwanag: Mga Labas na Diameter, Mga Katumbas ng Sukatan at Pagpipilian sa Pagkakasya
Dalawang fitters, isang coil ng 2 sa PVDF pipe at isang crate ng DN 50 flange adapters. Dumarating ang lahat sa iskedyul at walang akma: ang tubo ay may sukat na 60.3 mm sa labas, habang ang adaptor ay ginawang makina para sa 50 mm na diameter sa labas. Ni label ay hindi mali. Ang mga bahagi ay nabibilang lamang sa dalawang magkaibang sistema ng sizing, at ang IPS ang nakakakuha ng karamihan sa mga team ng proyekto.
Narito ang maikling sagot muna. Ang IPS (Iron Pipe Size) ay isang nominal na pagtatalaga sa Hilagang Amerika. Mula sa 1/2 sa pataas, ang numero sa pangalan ay hindi tumutugma sa diameter sa labas o sa bore. Ang inaayos nito ay ang diameter sa labas, na minana nang direkta mula sa steel pipe: 1 sa IPS ay palaging 33.4 mm OD, 2 in ay palaging 60.3 mm, 4 in ay palaging 114.3 mm, anuman ang kapal ng pader. Ang metric thermoplastic pipe ay gumagana sa kabilang banda — DN 50 ay nangangahulugang isang 50 mm na panlabas na diameter. Ang dalawang sistema ay hindi nagpapalitan sa anumang laki, at ang paghahalo ng mga ito sa loob ng isang bill ng mga materyales ay ang pinakakaraniwang dahilan kung bakit nabigo ang unang fusion joint o ang isang flange ay umiiyak sa pag-commissioning.
Ang sumusunod ay kung ano ang aktwal na kinokontrol ng numero ng IPS, kung paano ito nakahanay laban sa mga sukat ng sukatan, at kung paano panatilihing pare-pareho ang mga pipe, fitting at valve sa isang solong trabaho.
Ano ang Talagang Ibig Sabihin ng IPS, at Bakit Nakakapanlinlang ang Numero
Ang IPS ay lumago mula sa ika-labing siyam na siglong iron at steel pipe practice. Ang mga tagagawa ay nag-standardize sa panlabas na diameter upang ang mga thread, couplings at flanges mula sa iba't ibang mga mill ay mag-mate; kapag kailangan ng mas mabigat na pader para sa mas mataas na presyon, pinakapal nila ang pader sa loob at iniwang hindi nagalaw ang OD. Ang solong desisyon na iyon ay namamahala pa rin sa system, at ipinapaliwanag nito kung bakit ang Iskedyul 40 at Iskedyul 80 na tubo ng parehong nominal na laki ng turnilyo sa parehong angkop habang nagdadala ng kapansin-pansing magkakaibang mga butas.
Inilalapat ng thermoplastic pipe ang parehong lohika sa ilalim ng ibang bokabularyo. Ang kapal ng pader ay itinakda ng klase ng presyon — ipinahayag bilang SDR o bilang isang nominal na presyon tulad ng 1.0 MPa o 1.6 MPa — habang ang diameter sa labas ay nananatiling maayos. Ang isang PPH pipe na may 63 mm OD ay nagdadala ng halos 5.7 mm na pader sa 1.6 MPa na klase at humigit-kumulang 3.6 mm na pader sa 1.0 MPa. Parehong OD, parehong mga kabit, iba't ibang bore, iba't ibang daloy.
Talahanayan 1: Mga nominal na laki ng IPS at ang mga nakapirming diameter sa labas na inilalarawan nila, na dinadala mula sa mga sukat ng pipe ng bakal.
Hindiminal na laki ng IPS
Panlabas na diameter (in)
Panlabas na diameter (mm)
1/2 in
0.840
21.3
3/4 in
1.050
26.7
1 in
1.315
33.4
1-1/4 in
1.660
42.2
1-1/2 in
1.900
48.3
2 in
2.375
60.3
3 in
3.500
88.9
4 in
4.500
114.3
Basahing mabuti ang ikatlong hanay. Ang isang "1 inch" na tubo ay 33.4 mm ang lapad, higit sa isang ikatlong mas malaki kaysa sa ipinahihiwatig ng pangalan, habang ang isang 1/2 sa pipe ay 21.3 mm sa halip na 12.7 mm. Ang sinumang mag-convert ng nominal figure nang diretso sa millimeters ay magiging mali sa parehong direksyon, sa parehong pagkakasunud-sunod.
Ang Mga Sukat ng IPS at Sukatan ay Hindi Mga Kapalit sa Anumang Diameter
Ang mapang-akit na shortcut ay ituring ang 2 in bilang 50 mm at magpatuloy. Ang pinakamalapit na sukat ng thermoplastic na sukatan ay malapit, ngunit ang error ay tumatakbo sa parehong direksyon, na kung saan ay tiyak na ginagawang mapanganib ang pagpapalagay: sa ibaba ng 1-1/4 sa IPS pipe ay bahagyang mas malaki kaysa sa katumbas ng panukat, at mula sa 1-1/2 sa pataas ay bahagyang mas maliit ito. Ang isang crew na "nagwawasto" ng isang guhit nang isang beses at pagkatapos ay muling ginagamit ang panuntunan sa ibang lugar ay mag-o-order ng mga maling bahagi.
Figure 1: Mga diameter ng IPS sa labas laban sa pinakamalapit na sukat ng thermoplastic. Ang dalawang serye ay tumawid malapit sa 1-1/2 in.
Talahanayan 2: Mga sukat ng IPS kumpara sa pinakamalapit na sukatan na thermoplastic sa labas ng mga diameter. Ang gap ay nagbabago ng sign sa paligid ng 1-1/2 in, kaya walang simpleng panuntunan sa pagpapalit na hawak.
Hindiminal na laki ng IPS
IPS OD (mm)
Pinakamalapit na sukatan ng OD (mm)
Pagkakaiba (mm)
Direktang mapapalitan
1/2 in
21.3
20
1.3
Hindi
3/4 in
26.7
25
1.7
Hindi
1 in
33.4
32
1.4
Hindi
1-1/4 in
42.2
40
2.2
Hindi
1-1/2 in
48.3
50
-1.7
Hindi
2 in
60.3
63
-2.7
Hindi
Sa site, ang gap na 0.2 mm hanggang 2.7 mm ay nangangahulugang walang fusion joint at walang flanged joint na maaaring tipunin mula sa mga hindi tugmang bahagi. Ang socket fusion ay nakasalalay sa pipe OD na pumapasok sa fitting bore sa loob ng tolerance ng manufacturer, kaya ang 60.3 mm pipe ay hindi uupo sa socket cut para sa 50 mm, at ang isang 50 mm pipe ay maluwag sa isang socket cut para sa 60.3 mm. Ang mga flange adapter ay hindi na mapagpatawad, dahil ang bolt circle, bilang ng butas at nakaharap na mga dimensyon ay iba rin sa pagitan ng ANSI Class 150 at PN 10/16 pattern kahit na ang bore ay tumutugma sa nominal.
Ang Parehong Nominal na Sukat ay Maaaring Magtago ng Dalawang Magkaibang Bores
Ang mga pagpapasya sa pagpapalaki ay bihirang huminto sa diameter sa labas. Ang kapasidad ng daloy ay nakasalalay sa bore, at ang bore ay itinakda ng klase ng presyon sa halip na sa pamamagitan ng nominal na laki sa pagguhit.
Kumuha ng 63 mm OD pipe. Sa klase ng 1.6 MPa ang pader ay halos 5.7 mm, na nag-iiwan ng bore malapit sa 51.6 mm. Sa klase ng 1.0 MPa ang pader ay bumaba sa humigit-kumulang 3.6 mm at ang bore ay bumubukas sa humigit-kumulang 55.8 mm. Iyon ay humigit-kumulang 8 porsiyentong pagkakaiba sa diameter at humigit-kumulang 17 porsiyentong mas malawak na lugar ng daloy sa mas mababang klase ng presyon — sapat na upang ilipat ang bilis sa isang linya at kadalasan ay sapat upang baguhin ang punto ng duty ng bomba.
Figure 2: Bilis laban sa rate ng daloy para sa dalawang 63 mm OD pipe. Ang mas mabigat na 1.6 MPa na pader ay nagpapataas ng bilis sa parehong rate ng daloy.
Ang bilis ay ang numero na dapat panoorin. Para sa thermoplastic piping, pinapanatili ng mga sustained velocities sa pagitan ng humigit-kumulang 1 at 2.5 m/s ang pagkawala ng presyon at ang panganib ng surge na mapapamahalaan; sa itaas ng saklaw na iyon, ang isang mabilis na pagsasara ng balbula ay maaaring itulak ang isang pagtaas ng presyon na lampas sa panandaliang lakas ng materyal. Ang ugnayan sa pagitan ng diameter, rate ng daloy, bilis at presyon ay itinakda nang mas detalyado sa aming tala sa kung paano nauugnay ang diameter ng tubo, rate ng daloy, bilis at presyon , na sulit na basahin bago maayos ang laki ng linya.
Ang temperatura ay nagdaragdag ng pangalawang pagwawasto. Ang mga rating ng thermoplastic pressure ay sinipi sa 20 °C, at bumababa ang pinapayagang working pressure habang tumataas ang temperatura ng serbisyo, kaya ang 1.6 MPa pipe sa 60 °C ay hindi isang 1.6 MPa pipe. Ang pagpili ng diameter at pagpili ng klase ng presyon ay dapat gawin nang magkasama, hindi isa-isa.
Pagsusukat ng Mga Fitting at Valve sa Tubong Talagang Mayroon Ka
Kapag naayos na ang sizing system, dapat sundin ito ng natitirang bill ng mga materyales. Ang mga kabit at balbula ay dimensyon laban sa panlabas na diameter at dingding ng tubo, kaya hindi dapat kumpletuhin ang isang run na ginawa mula sa panukat na mga bahagi ng PPH gamit ang mga bahagi ng IPS, gayunpaman, isara ang dalawang pangalan sa papel.
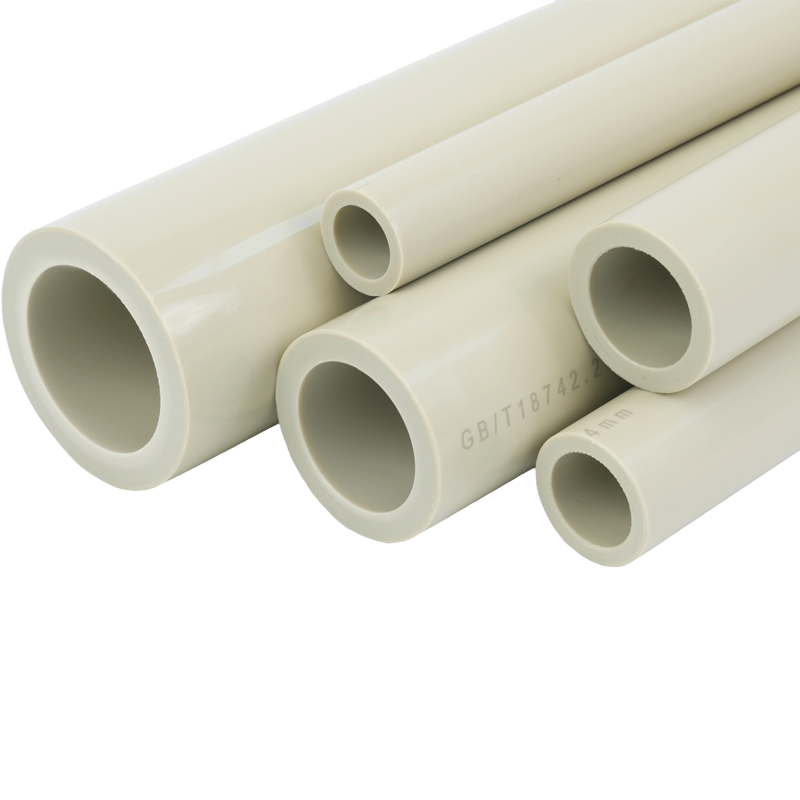
Sa gilid ng tubo, gumagawa kami ng PPH, PPN at PVDF na tubo sa panukat sa labas ng mga diyametro mula 20 mm pataas, na may naka-print na klase ng presyon sa label upang makumpirma ang bore bago i-install.
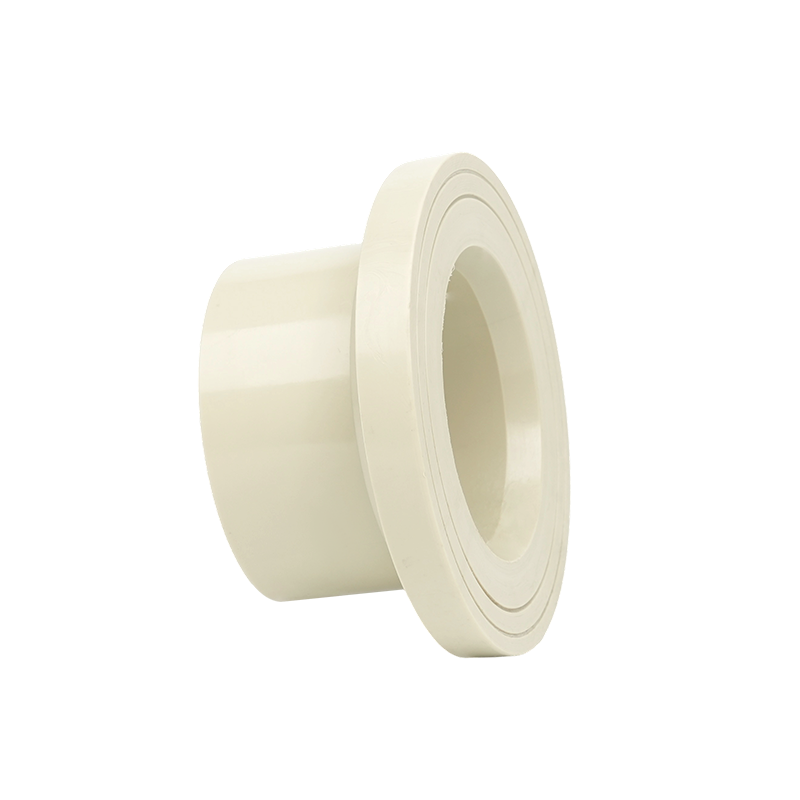
Sa angkop na bahagi, piliin ang magkasanib na uri bago ang laki, dahil ang dalawa ay naka-link. Ang hot melt socket fusion ay ang pinakamabilis na opsyon sa mas maliliit na laki; ang maikling butt weld at extended butt weld fitting ay angkop sa mas malalaking diameter at mas mataas na klase ng presyon; Ang mga flange adapter at backing ring ay ginagamit kung saan ang isang run ay kailangang masira para sa pagpapanatili o itali sa isang flanged valve.
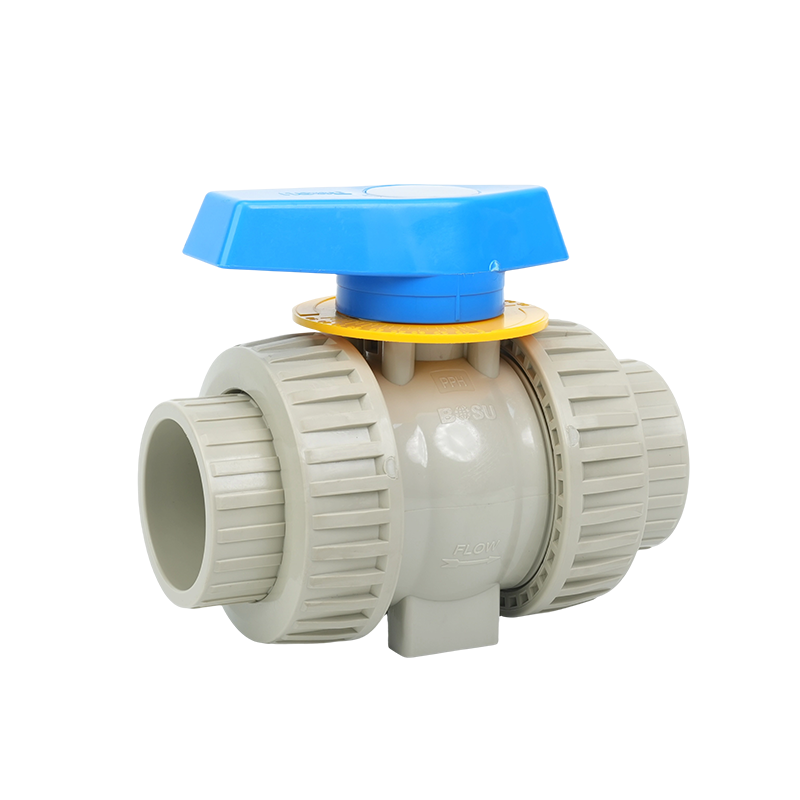
Ang mga balbula ay nagdaragdag ng isa pang desisyon. Ang mga dulo ng double union ay nagbibigay-daan sa isang ball valve na maalis ang takip at maserbisyuhan nang hindi pinuputol ang linya, habang ang mga flanged na dulo ay nababagay sa mas malalaking bore run at mas mataas na torque. Sa alinmang paraan, ang dulong koneksyon ay kailangang sukatin sa parehong diameter sa labas gaya ng tubo na nasa pagitan nito — isang balbula na inilalarawan bilang "2 pulgada" ay hindi magtulay sa isang 60.3 mm na tubo at isang 50 mm na tubo.
Mag-order ng pipe, fitting at valves mula sa isang dimensional na sistema, isang materyal na pamilya at isang klase ng presyon, at ang panganib sa pagpupulong ay bumabalik sa ordinaryong pagkakayari.
Isang Limang Minutong Pagsusuri sa Sukat Bago Mo Ilabas ang PO
Kumpirmahin ang reference system sa drawing: sabihin kung ang specification ay IPS o metric outside diameter, at isulat ang sagot sa title block sa halip na hayaan itong ipahiwatig.
Sukatin sa halip na ipagpalagay. Suriin ang inihatid na pipe OD na may caliper sa tatlong punto kasama ang haba, at ihambing ito sa angkop na bore, hindi sa nominal na laki sa listahan ng packing.
Itugma ang klase ng pressure sa working temperature at pressure nang magkasama, tandaan na ang nai-publish na rating ay nakasaad sa 20 °C.
Kalkulahin ang bore, pagkatapos ay ang daloy ng lugar, pagkatapos ay ang bilis. Ang dalawang tubo na may parehong diameter sa labas ay maaaring mag-iba ng humigit-kumulang 17 porsiyento sa lugar ng daloy kapag nagbago ang kapal ng pader.
I-verify na ang joint type ay available sa laki na kailangan mo, at na ang fusion equipment sa site ay sumasaklaw sa diameter range na iyon.
Suriin ang pattern ng flange. Ang ANSI Class 150 at PN 10/16 flanges ay naiiba sa bolt circle at bilang ng butas kahit na magkamukha ang mga mukha.
Wala sa mga pagsusuring ito ang nagtatagal nang paisa-isa. Nilaktawan nang sama-sama, ang mga ito ang karaniwang dahilan kung bakit tumatagal ang shutdown nang isang araw habang kumukuha ng kapalit na bahagi.
Mga Madalas Itanong
Pareho ba ang IPS sa NPT?
Hindi. Ang IPS ay naglalarawan ng isang panlabas na diameter na serye para sa pipe, habang ang NPT ay naglalarawan ng isang thread form na pinutol sa pipe na iyon. Ang dalawa ay magkakaugnay sa pagsasanay - isang 1 sa NPT thread ay pinutol sa isang 33.4 mm OD pipe - ngunit ang isang pipe ay maaaring IPS sized nang hindi nagdadala ng anumang thread.
Ang isang 1 sa IPS pipe ba ay may 1 sa bore?
Halos hindi na. Sa Schedule 40 steel ang bore ng isang 1 sa IPS pipe ay nasa paligid ng 26.6 mm, at sa thermoplastic pipe ang bore ay itinakda ng SDR o pressure class sa halip na sa pamamagitan ng isang nakapirming iskedyul. Ang panlabas na diameter ay ang tanging sukat na mapagkakatiwalaang hinuhulaan ng nominal na laki.
Maaari bang direktang idugtong ang IPS pipe sa metric pipe?
Hindi sa pamamagitan ng socket fusion o butt welding, dahil ang mga panlabas na diameter ay naiiba sa higit sa anumang fusion tolerance na pinapayagan. Ang isang transition ay nangangailangan ng isang layunin-made adapter, o isang flanged joint kung saan ang magkabilang panig ay tinukoy sa parehong flange standard mula sa simula.
Aling mga sukat at materyales ang magagamit para sa mga metric system?
Sinasaklaw ng aming hanay ng tubo ang β-PPH, PPN at PVDF sa 1.0 MPa, 1.6 MPa at 6 MPa na mga klase depende sa materyal, na sinusuportahan ng pagtutugma ng mga fitting sa hot melt socket, maikling butt weld at extended butt weld series, kasama ang ball, butterfly, check at foot valve na may union o flanged na dulo.
Pagkuha ng Sukat sa Unang pagkakataon
Kung dumating ang isang detalye na may mga IPS figure dito at kailangan mo ng katumbas na sukatan, ang pinakaligtas na ruta ay ang magtrabaho mula sa labas na diameter at ang klase ng presyon sa halip na mula sa nominal na numero. Ipadala sa amin ang drawing, ang medium, ang working temperature at ang kinakailangang flow rate, at kukumpirmahin namin kung aling sukat ng sukatan at klase ng presyon ang aktuwal na akma sa linya — at kung aling mga fitting at valve ang dapat i-order sa tabi nito.
Maaari mong maabot ang aming technical team sa pamamagitan ng pahina ng contact , at babalik kami na may kasamang listahan ng laki na maaari mong direktang sipiin.
Ang isang shutdown crew sa isang planta ng kemikal ay may isang trabaho na natitira bago mag-restart: palitan ang isang tumutulo na gasket sa isang balbula na labindalawang metro sa loob ng isang ganap na welded na linya ng PPH. Ang pagputol ng tubo ay nangangahulugang isang bagong spool, isang bagong weld, isang...
Pagbili ng plastic ball valve sa pamamagitan ng pagtatanong ng "ibebenta mo ba sila?" ay kung paano ang mga proyekto ay nagbabayad ng dalawang beses. Ang aktuwal na nagpapasya kung ang isang plastic ball valve ay tahimik na tumatakbo sa loob ng limang taon o nabigo sa una, ay ang materyal ng katawan, ang seal ela...
Dalawang fitters, isang coil ng 2 sa PVDF pipe at isang crate ng DN 50 flange adapters. Dumarating ang lahat sa iskedyul at walang akma: ang tubo ay may sukat na 60.3 mm sa labas, habang ang adaptor ay ginawang makina para sa 50 mm na diameter sa labas. Ni label ay hindi mali. Ang mga bahagi ay nabibilang lamang ...